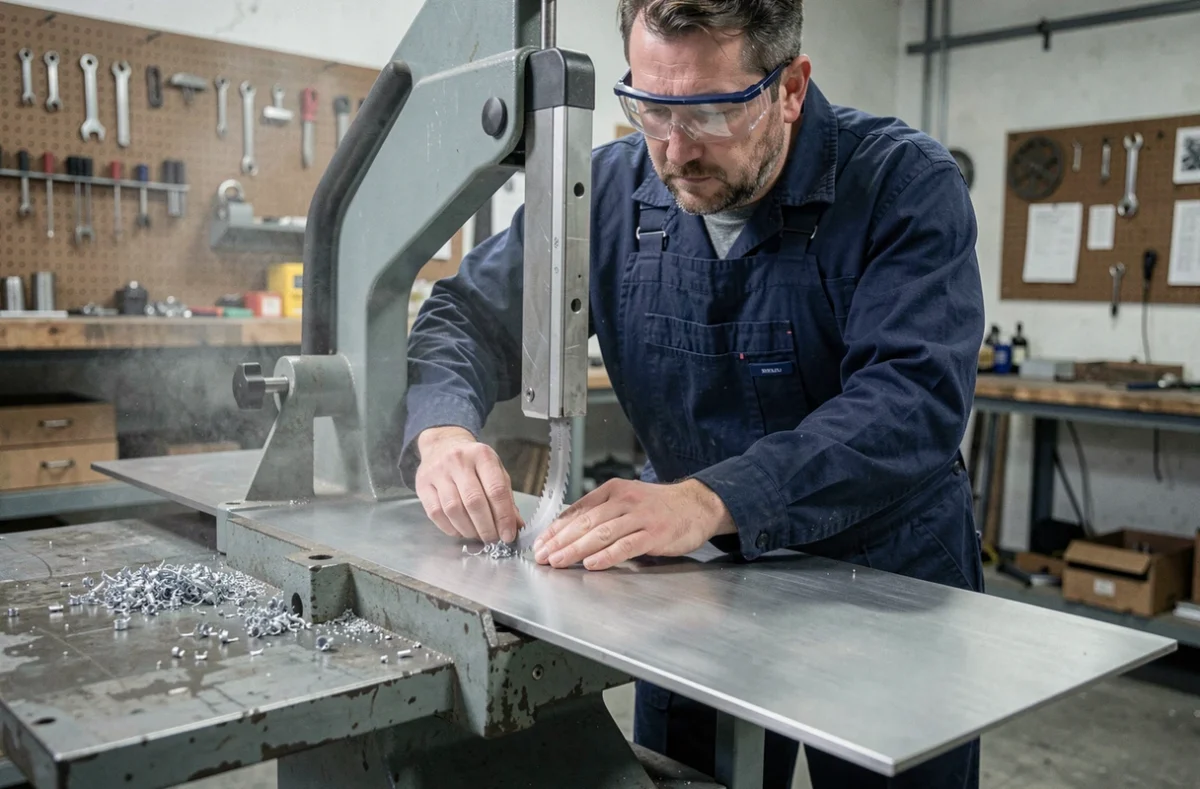
Un ruban scie métal spécial inox n’est pas simplement une lame ordinaire appliquée à un matériau difficile. C’est une conception pensée pour répondre aux propriétés physiques particulières de l’acier inoxydable, qui se comporte différemment de l’acier standard sous l’action de la coupe. Comprendre pourquoi ce type de lame existe, c’est d’abord comprendre ce que l’inox fait subir à une lame classique.
Pourquoi l’inox use les rubans scie standard plus vite
L’acier inoxydable austénitique, notamment les nuances 304 et 316L couramment utilisées en industrie alimentaire ou en plomberie, présente un phénomène appelé écrouissage. Lorsqu’une lame frotte sur la surface sans couper franchement, le métal se durcit localement sous l’effet de la chaleur et de la pression. Une lame inadaptée ou émoussée aggrave ce phénomène au lieu de le contourner.
Le 303, en revanche, est nettement plus facile à usiner. La nuance d’inox conditionne donc autant le choix de la lame que la nature du matériau lui-même.
Une lame standard, conçue pour l’acier doux ou le fer, n’a pas la géométrie de dent suffisante pour maintenir une coupe franche sur de l’inox austénitique. Le résultat : une usure prématurée des dents, une surchauffe, et des coupes imprécises.
Caractéristiques techniques d’un ruban scie inox : TPI, matière et géométrie
Les rubans spéciaux inox se distinguent sur trois paramètres techniques : la composition de la lame, le pas de dent (TPI), et la géométrie des dents.
La plupart des rubans pour inox sont en acier bi-métal M42. Cette composition associe un corps flexible en acier ressort à des dents en acier rapide à haute teneur en cobalt. Le cobalt améliore la résistance à la chaleur, point critique sur un matériau comme l’inox qui conduit mal la chaleur et la concentre à l’interface de coupe.
Le pas de dent doit être choisi en fonction de l’épaisseur du matériau à couper, pas seulement de sa nature. Pour les tubes et sections creuses, la règle technique est de dimensionner le TPI selon l’épaisseur de paroi. Un pas trop grossier provoque des accrochages et des vibrations ; trop fin, les creux de dents s’encombrent de copeaux et la lame chauffe sans évacuer la matière.
- Profil à dents variables : alterne différents pas sur la même lame pour réduire les vibrations et régulariser la coupe, particulièrement utile sur les profilés creux en inox.
- Denture positive ou nulle : favorise une coupe franche qui empêche la lame de polir la surface au lieu de l’attaquer, ce qui est le principal défaut à éviter sur les inox austénitiques.
- Revêtement ou traitement des dents : certains rubans proposent un traitement de surface (revêtement titane ou vapeur) qui réduit l’adhésion des copeaux et prolonge la durée de vie.
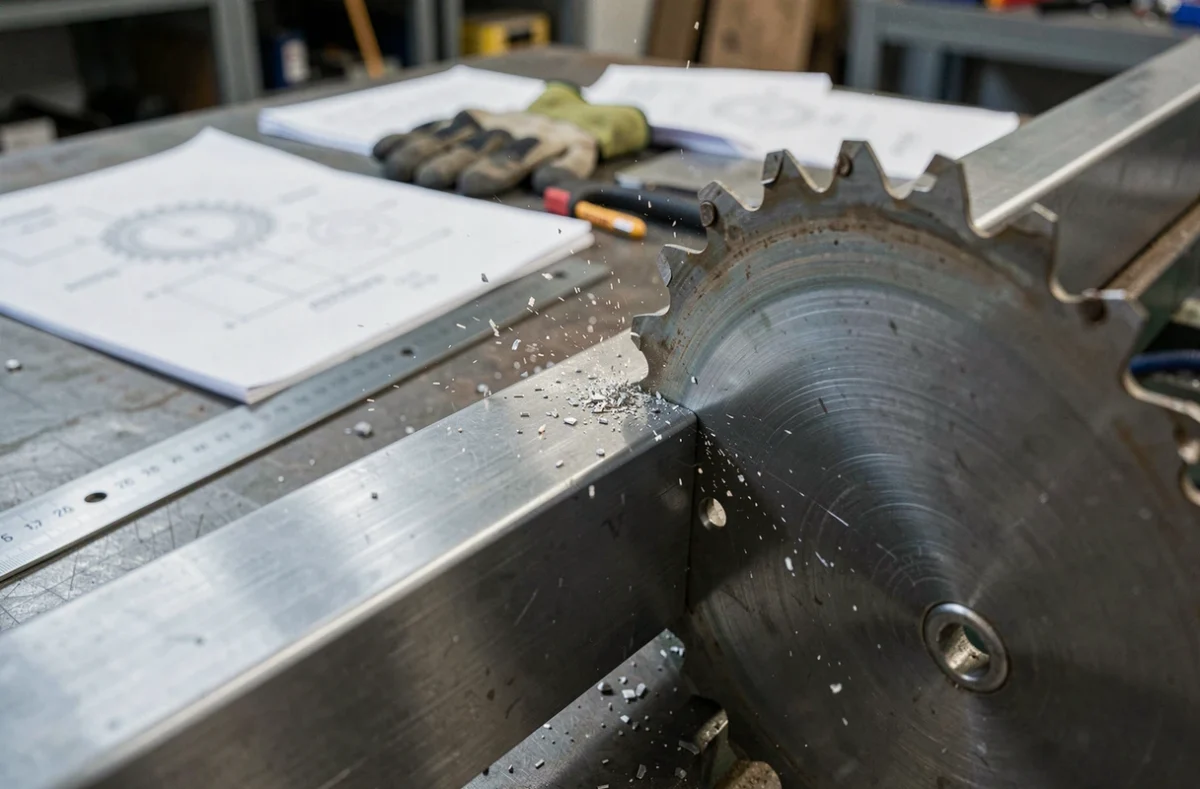
Vitesse de coupe et refroidissement : les paramètres qui protègent la lame
Sur l’inox, ralentir excessivement est aussi néfaste qu’aller trop vite. Une avance trop prudente laisse les dents frotter sans couper, ce qui durcit la surface par écrouissage et détruit la lame en quelques passes. Il faut maintenir une avance régulière, continue, avec une pression suffisante pour que chaque dent enlève effectivement de la matière.
La vitesse de coupe (exprimée en mètres par minute) doit être réduite par rapport à celle utilisée sur l’acier doux. L’inox exige une vitesse plus basse pour limiter la génération de chaleur. Les rubans spéciaux inox sont dimensionnés pour fonctionner dans cette plage de vitesse réduite sans perte d’efficacité.
Le refroidissement joue un rôle déterminant. Un liquide de coupe adapté, appliqué régulièrement, évacue la chaleur de la zone de coupe et réduit l’adhésion des copeaux sur les flancs de dent. Sur l’inox, travailler à sec est possible pour des coupes courtes, mais déconseillé en production continue.
Le rodage d’une lame neuve
Un point souvent négligé : les premières coupes avec une lame neuve doivent se faire à avance réduite. Cette phase de rodage permet aux dents de s’affûter progressivement et d’atteindre leur efficacité adaptée sans micro-éclats. Négliger cette étape réduit significativement la durée de vie du ruban, quel que soit son niveau de qualité.
Dans quels cas utiliser un ruban scie métal spécial inox
Ce type de lame s’impose dès que la coupe porte sur de l’inox austénitique en série, sur des épaisseurs de paroi variables, ou sur des pièces à tolérance serrée. En atelier de chaudronnerie, en fabrication de mobilier inox pour l’industrie agroalimentaire, en plomberie industrielle ou en serrurerie fine, le recours à un ruban spécialisé change directement le coût à la coupe.
Pour des coupes occasionnelles sur de l’inox 303 ou des épaisseurs faibles, un ruban bi-métal de qualité intermédiaire peut suffire. Mais dès que le matériau est du 304 ou du 316L, et la production répétée, le ruban spécial inox s’impose pour éviter l’usure prématurée.
- Tubes et profilés creux en inox : le choix du TPI selon l’épaisseur de paroi est nécessaire pour éviter les accrochages et les vibrations en coupe.
- Barres pleines et ronds en acier inoxydable austénitique : la denture à géométrie variable stabilise la coupe et réduit la chaleur accumulée.
- Découpe de pièces finies ou avec contrainte de surface : la qualité du trait de coupe d’un ruban adapté évite les reprises d’usinage.
Entretien et durée de vie du ruban scie inox
Un ruban scie inox bien utilisé dure nettement plus longtemps qu’un ruban standard sur les mêmes matériaux. Les facteurs qui réduisent sa durée de vie sont prévisibles : avance irrégulière, absence de refroidissement, vitesse trop élevée, et mauvais réglage de tension en machine.
La tension de lame est un réglage critique souvent sous-estimé. Une tension insuffisante génère des oscillations qui fatiguent le métal de la lame par flexions répétées. Une tension excessive fragilise la lame au niveau des zones de courbure sur les volants. Chaque fabricant indique une plage de tension recommandée selon la largeur et l’épaisseur du ruban.
Surveiller l’état des dents à intervalles réguliers reste la meilleure façon d’anticiper un remplacement avant que la lame ne détériore les pièces usinées. Une lame émoussée sur l’inox n’usine plus : elle écrouit, chauffe, et produit des bavures.